

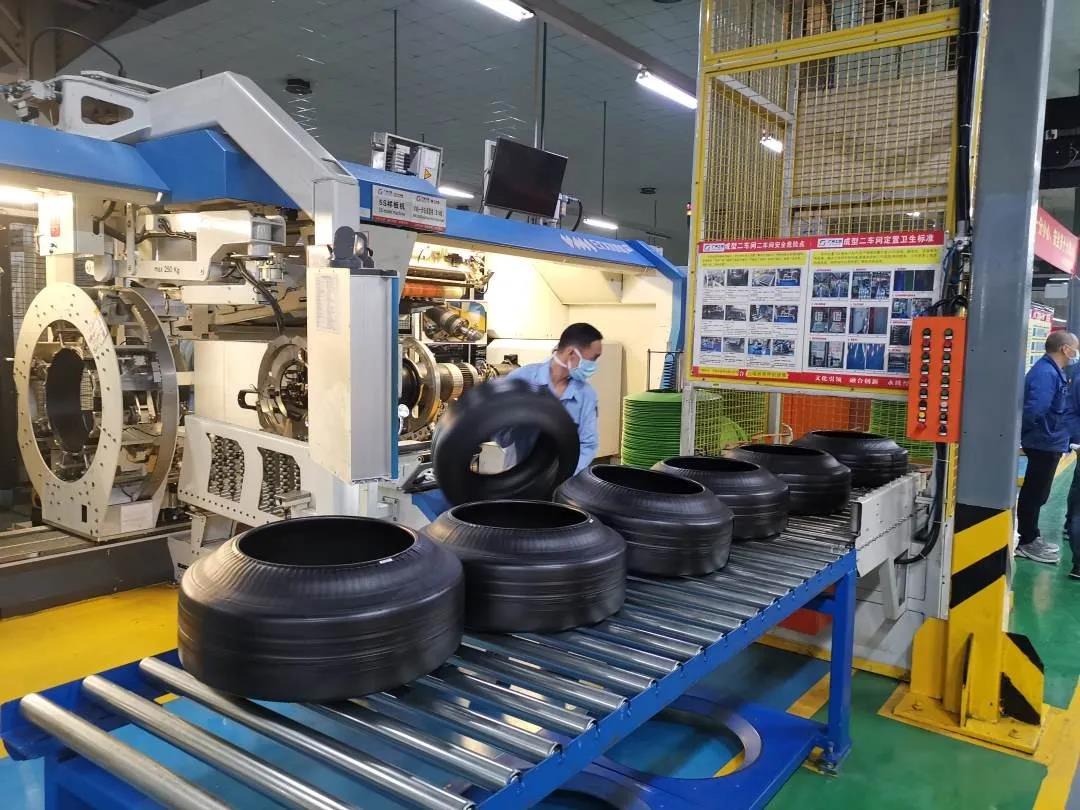
టైర్ తయారీ కన్వేయర్ వ్యవస్థలు
పచ్చి టైరును మరియు తయారైన టైరును ఒకే విధంగా నిర్వహించలేము
పచ్చి టైర్లు క్యూరింగ్ చేయడానికి ముందు ఎక్కువసేపు వేచి ఉన్నప్పుడు లేదా వాటి ఆకారం మారినప్పుడు, తయారైన టైర్లు తనిఖీ యంత్రాల మధ్య వరుసలో నిలిచినప్పుడు, లేదా సైజు మార్పు కారణంగా కన్వేయర్లు, గైడ్లు మరియు సార్టింగ్ లేన్ల అంతటా పదేపదే సర్దుబాటు చేయవలసి వచ్చినప్పుడు టైర్ ప్లాంట్లు ఉత్పత్తిని కోల్పోతాయి.
పదార్థ ప్రవాహం సాధారణంగా దీని గుండా వెళుతుంది:
టైర్ నిర్మాణం → పచ్చి టైర్ల గుర్తింపు మరియు నిల్వ → క్యూరింగ్ → శీతలీకరణ → తనిఖీ → గ్రేడింగ్ మరియు సార్టింగ్ → గిడ్డంగి
కాంటినెంటల్, బిల్డింగ్, వల్కనైజేషన్ మరియు తుది నాణ్యత నియంత్రణను వేర్వేరు తయారీ దశలుగా గుర్తిస్తుంది. ఆ తర్వాత, తయారైన టైర్లు గిడ్డంగికి పంపే ముందు దృశ్య తనిఖీ, ఎక్స్-రే మరియు ఏకరూపత తనిఖీల ద్వారా వెళ్ళవచ్చు. ప్రతి దశకు వేర్వేరు కన్వేయర్ ఫంక్షన్ అవసరం.
క్యూరింగ్ ముందు మరియు తర్వాత ప్రవాహాన్ని నియంత్రించండి
పచ్చి టైరు వల్కనైజేషన్ ప్రక్రియలో ఏర్పడే తుది బలాన్ని, ఆకారాన్ని ఇంకా పొంది ఉండదు. అందువల్ల, దానిని నియంత్రిత స్పర్శతో, స్థిరమైన ఆధారంతో మరియు ట్రెడ్, బీడ్ లేదా సైడ్వాల్ను వక్రీకరించని బదిలీలతో కదిలించాలి.
క్యూరింగ్ తర్వాత, టైరును మరింత పటిష్టంగా నిర్వహించవచ్చు, కానీ లైన్ ఇప్పటికీ ఈ విధంగా ఉండాలి:
- టైర్ పరిమాణం మరియు స్పెసిఫికేషన్ గుర్తింపు;
- పరీక్షా పరికరాల వద్ద సరైన దిశానిర్దేశం;
- ఆమోదించబడిన, తిరస్కరించబడిన మరియు పునఃపని టైర్లను వేరు చేయడం;
- తనిఖీకి ముందు నియంత్రిత సేకరణ;
- సరైన క్రమబద్ధీకరణ లేదా నిల్వ మార్గానికి మళ్లించడం.
టైర్ శ్రేణి మరియు మెషిన్ సైకిల్ గణనీయంగా మారవచ్చు. ప్రస్తుత ప్యాసింజర్-టైర్ బిల్డింగ్ ప్లాట్ఫారమ్ కింది వాటిని కవర్ చేస్తుంది13–24-అంగుళాల టైర్లు, ఆకుపచ్చ-టైర్ వ్యాసాలు వరకు900 మిమీమరియు ప్రచురించబడిన చక్ర సమయాలు37 సెకన్లుఒక 205/55R16 నిర్మాణం కోసం మరియు42 సెకన్లుఒక 215/65R16 నిర్మాణానికి. దీని పేర్కొన్న సైజు మార్పు సమయం వరకు ఉంటుంది8 లేదా 18 నిమిషాలుఅవసరమైన మార్పును బట్టి. ఇవి యంత్రానికి ప్రత్యేకమైన గణాంకాలు, కానీ కన్వేయర్ సామర్థ్యం మరియు సర్దుబాటు పరిధి ఒక నామమాత్రపు పరిమాణంపై కాకుండా వాస్తవ టైర్ మ్యాట్రిక్స్పై ఎందుకు ఆధారపడి ఉండాలో ఇవి చూపిస్తాయి.
37-సెకన్ల నిర్మాణ చక్రం వద్ద, అవుట్పుట్ సుమారుగాగంటకు 97 ఆకుపచ్చ టైర్లుఅందువల్ల క్యూరింగ్ ఫీడ్ వద్ద 10 నిమిషాల అంతరాయం సుమారుగా సృష్టించగలదు16 టైర్లునియంత్రిత నిల్వ లేదా దారి మళ్లింపు అవసరం. నిల్వ పద్ధతి టైర్ గుర్తింపును కాపాడాలి మరియు గట్టిపడని ఉత్పత్తులకు నష్టం జరగకుండా నివారించాలి.
టైర్ ప్లాంట్ అంతటా కన్వేయర్ పరిష్కారాలు
CSTRANS ఈ క్రింది వాటిని కాన్ఫిగర్ చేయగలదు:
- పచ్చి టైర్ల బదిలీ మరియు నియంత్రిత మద్దతు కోసం బెల్ట్ కన్వేయర్లు;
- భవన నిర్మాణం, నిల్వ మరియు క్యూరింగ్ మధ్య భాగాలను ఎత్తడం, తిప్పడం మరియు బదిలీ చేయడం;
- శుద్ధి చేసిన టైర్లు మరియు దృఢమైన క్యారియర్ల కోసం రోలర్ కన్వేయర్లు;
- శీతలీకరణ మరియు తనిఖీకి ముందు సంచిత మండలాలు;
- బార్కోడ్ లేదా ఆర్ఎఫ్ఐడి ట్రాకింగ్ ఇంటర్ఫేస్లు;
- దృశ్య, ఎక్స్-రే మరియు ఏకరూపత పరీక్షల కోసం మార్గనిర్దేశం;
- ఆమోదించబడిన, పునఃపని చేయాల్సిన మరియు తిరస్కరించబడిన టైర్ల కోసం క్రమబద్ధీకరణ మార్గాలు;
- నేల స్థలం పరిమితంగా ఉన్న చోట సర్పిలాకార లేదా ఎలివేషన్ కన్వేయర్లు.
ఏకరూపత తనిఖీలో రన్-అవుట్, ఉబ్బెత్తులు మరియు గుంతలను కొలవవచ్చు, కాబట్టి కన్వేయర్ ప్రతి టైరును దాని గుర్తింపు లేదా దిశను కోల్పోకుండా పరీక్షా కేంద్రానికి స్థిరంగా అందించాలి.
టైరు వ్యాసం, వెడల్పు, బరువు, పచ్చి లేదా క్యూర్ చేయబడిన స్థితి, మెషిన్ సైకిల్స్, చేంజ్ఓవర్ మ్యాట్రిక్స్, అనుమతించబడిన కాంటాక్ట్ పాయింట్లు మరియు అవసరమైన నిల్వ పరిమాణం ఆధారంగా CSTRANS సిస్టమ్ను పరిమాణీకరిస్తుంది. దీని ఫలితంగా నియంత్రిత టైర్ ప్రవాహం ఏర్పడుతుంది—కేవలం మెషీన్ల మధ్య ఒక బెల్ట్ లేదా రోలర్ లైన్ మాత్రమే కాదు.


